
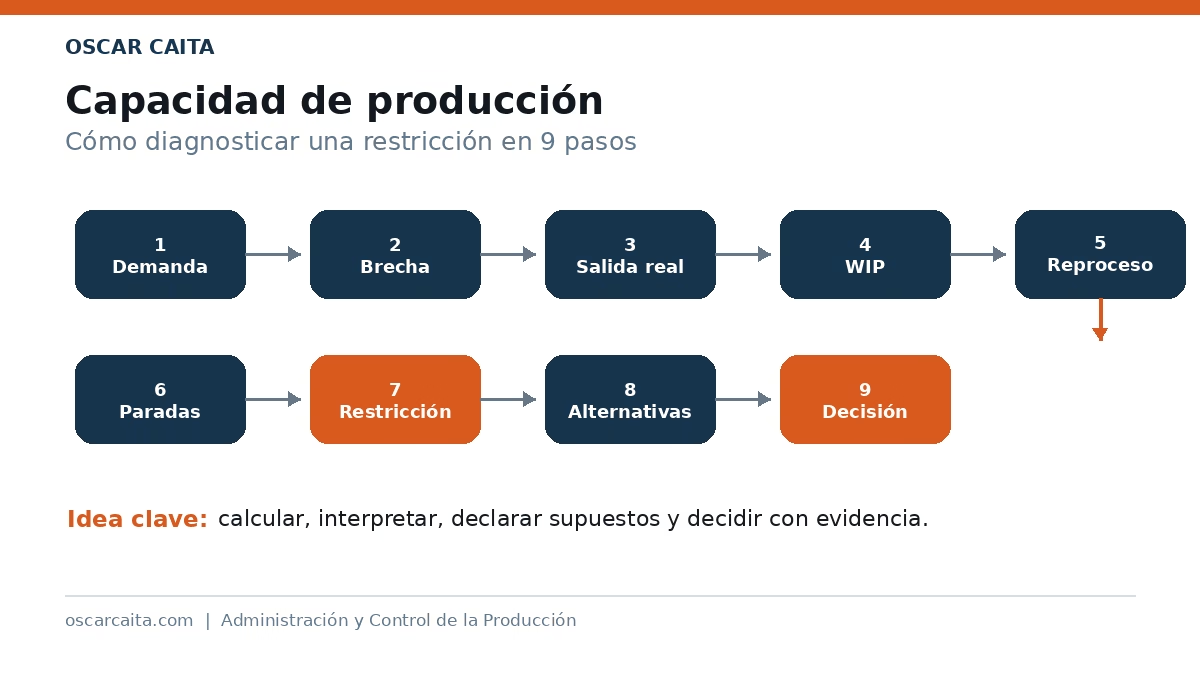
Guía explicada para estudiantes de ingeniería industrial
Artículo educativo oscarcaita.com | Administración y Control de la Producción | Autor: Oscar Caita
La forma de Calcular la capacidad de producción no consiste solamente en dividir unidades entre horas. Un análisis correcto debe relacionar la demanda, la capacidad disponible, la salida realmente obtenida, las pérdidas de calidad, las paradas y la acumulación de inventario. Este artículo desarrolla un caso completo para que aprendas a realizar esa lectura sin convertir un indicio en una conclusión apresurada.
La conclusión central del caso es que ensamble es el principal candidato a restricción, pero la compra de una segunda estación no debe aprobarse todavía. Primero deben aclararse las definiciones de los datos, recuperar capacidad perdida y comprobar que la demanda es sostenible y que pintura puede recibir el nuevo flujo.
Qué aprenderás con este ejercicio
- Convertir una demanda por turno en un ritmo requerido por hora.
- Diferenciar capacidad efectiva, capacidad útil y salida real.
- Calcular e interpretar una brecha de capacidad.
- Usar el WIP como evidencia sin confundirlo con una prueba definitiva.
- Estimar el efecto del reproceso y de las paradas sin descontarlos dos veces.
- Comparar mejora operativa, contingencia e inversión antes de decidir.
Conceptos que debes dominar antes de calcular
| Concepto | Qué representa | Pregunta que responde |
| Demanda | Unidades buenas requeridas en un periodo. | ¿Cuánto debe entregar el sistema? |
| Ritmo requerido | Demanda dividida entre el tiempo disponible. | ¿Cuántas unidades buenas por hora se necesitan? |
| Capacidad efectiva | Máxima salida sostenible bajo condiciones operativas previstas. | ¿Qué puede entregar normalmente el recurso? |
| Salida real | Producción efectivamente obtenida en el periodo. | ¿Qué se consiguió en la práctica? |
| Capacidad útil | Salida buena estimada después de pérdidas que aún no estén descontadas. | ¿Cuántas unidades conformes podrían quedar? |
| WIP | Trabajo que ya ingresó al sistema pero aún no está terminado. | ¿Dónde se está acumulando el flujo? |
| Brecha | Capacidad efectiva menos ritmo requerido. | ¿Sobra o falta capacidad frente a la demanda? |
Una precisión importante: la terminología de capacidad puede variar entre libros y empresas. Antes de combinar cifras hay que conocer cómo se calculó cada una. Si una capacidad efectiva ya descuenta paradas y defectos, volver a restarlos genera una estimación artificialmente baja.
Ritmo requerido, tiempo por unidad y takt time
El ritmo requerido se expresa en unidades por tiempo. Su inverso indica cuánto tiempo puede transcurrir entre unidades para atender la demanda. En contextos Lean, el takt time se calcula como tiempo neto disponible dividido entre demanda del cliente. En este ejercicio usaremos primero las ocho horas informadas y señalaremos dónde habría que depurar descansos o paradas programadas.
Ritmo requerido = Demanda / Tiempo disponible
Tiempo permitido por unidad = Tiempo disponible / Demanda
Enunciado del caso Bicicletas Andina
Bicicletas Andina S.A.S. debe entregar 280 bicicletas buenas durante un turno de 8 horas. El proceso comprende corte de tubos, soldadura, pintura, ensamble e inspección final. La tabla presenta datos académicos simulados de capacidad efectiva, salida real e inventario antes de cada operación.
| Operación | Capacidad efectiva | Salida real | WIP antes |
| Corte de tubos | 50 u/h | 44 u/h | 20 u |
| Soldadura | 42 u/h | 38 u/h | 46 u |
| Pintura | 36 u/h | 33 u/h | 82 u |
| Ensamble | 30 u/h | 28 u/h | 145 u |
| Inspección final | 45 u/h | 27 u/h | 12 u |
Información adicional: ensamble reporta 5 % de reproceso y 42 minutos de parada. La decisión planteada es determinar si conviene comprar una segunda estación de ensamble o mejorar primero el flujo actual.
Paso 1 Calcular el ritmo requerido
Ritmo requerido = 280 bicicletas / 8 h = 35 bicicletas/h
Tiempo permitido = 60 min / 35 bicicletas = 1,714 min/bicicleta
Interpretación: el sistema debe entregar, en promedio, 35 bicicletas buenas por hora. Expresado como intervalo, debería completarse una bicicleta aproximadamente cada 1,714 minutos. Las dos cifras describen la misma exigencia desde perspectivas inversas.
Comprobación de unidades: bicicletas ÷ horas produce bicicletas/hora; minutos ÷ bicicletas produce minutos/bicicleta. Escribir las unidades en cada operación evita invertir la fórmula.
Paso 2 Comparar demanda y capacidad efectiva
Brecha de capacidad = Capacidad efectiva – Ritmo requerido
| Operación | Cap. efectiva | Ritmo | Brecha u/h | Lectura |
| Corte de tubos | 50 | 35 | +15 | Puede cubrir la exigencia |
| Soldadura | 42 | 35 | +7 | Puede cubrir la exigencia |
| Pintura | 36 | 35 | +1 | Margen muy estrecho |
| Ensamble | 30 | 35 | -5 | No cubre la exigencia |
| Inspección final | 45 | 35 | +10 | Tiene capacidad nominal suficiente |
El signo de la brecha es decisivo. Un valor positivo indica margen frente a la demanda; un valor negativo indica déficit. Ensamble es la única operación con brecha negativa: le faltan 5 bicicletas por hora. Pintura solo tiene 1 unidad por hora de margen, por lo que podría convertirse en la siguiente limitación si ensamble mejora.
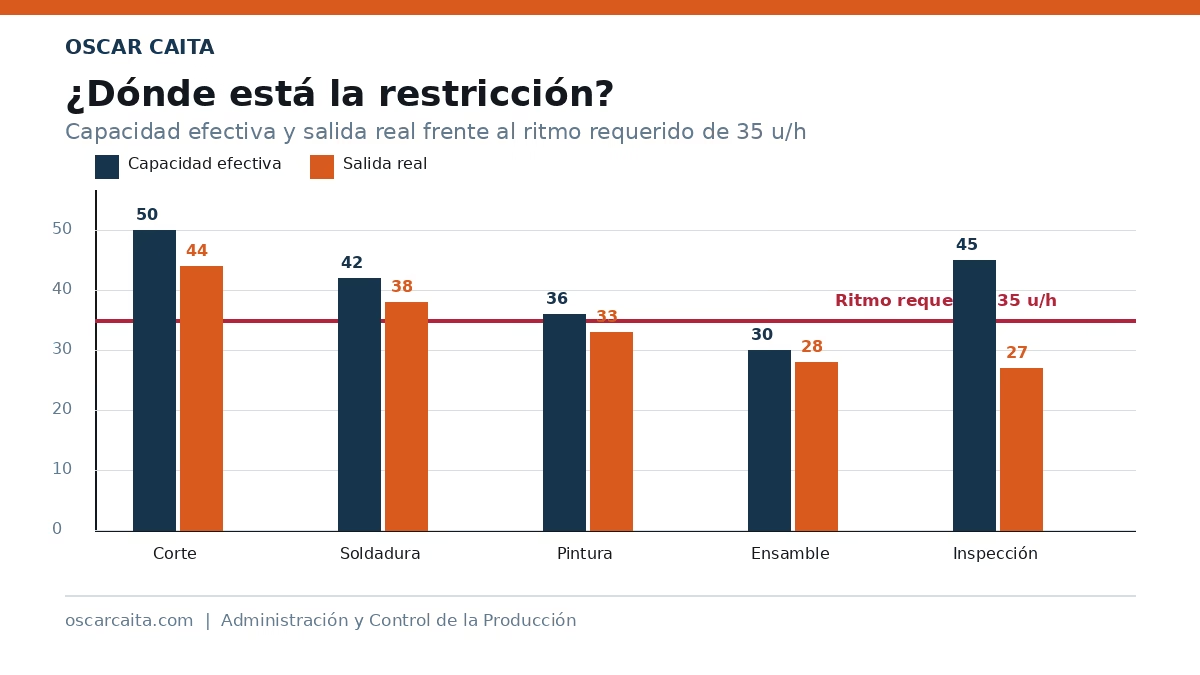
Ensamble es la única operación cuya capacidad efectiva no alcanza el ritmo requerido de 35 bicicletas por hora.
Paso 3 Interpretar la salida real sin confundirla con capacidad
Relación salida/capacidad = Salida real / Capacidad efectiva x 100
| Operación | Cálculo | Real/efectiva | Lectura preliminar |
| Corte | 44/50 | 88,00 % | Pérdidas o falta de carga por investigar |
| Soldadura | 38/42 | 90,48 % | Uso alto |
| Pintura | 33/36 | 91,67 % | Uso alto y poco margen |
| Ensamble | 28/30 | 93,33 % | Uso muy alto con capacidad insuficiente |
| Inspección | 27/45 | 60,00 % | Puede estar desabastecida |
Inspección final registra solo 27 u/h, pero su capacidad efectiva es 45 u/h. Eso no demuestra que sea el cuello de botella: puede recibir pocas unidades porque ensamble solo entrega 28 u/h. Una salida baja puede originarse en inanición, paradas, falta de materiales, problemas de calidad o programación. Capacidad y producción real no son sinónimos.
Paso 4 Localizar la acumulación de WIP

La acumulación de 145 unidades antes de ensamble respalda su identificación como posible restricción, pero no la confirma por sí sola.
La mayor acumulación se encuentra antes de ensamble: 145 bicicletas. Es coherente con una operación que recibe trabajo más rápido de lo que puede procesarlo. También llaman la atención las 82 unidades antes de pintura. Sin embargo, el WIP puede verse afectado por liberación anticipada de órdenes, tamaños de lote, mezcla de referencias, esperas de calidad o una fotografía tomada en un momento atípico.
Regla de análisis: el WIP es una señal de dónde mirar, no una prueba suficiente. Para confirmar el comportamiento deben observarse varios periodos y relacionar las colas con entradas, salidas y causas de espera.
Paso 5 Identificar el principal candidato a restricción
Ensamble concentra tres evidencias convergentes:
- Capacidad efectiva de 30 u/h frente a un requerimiento de 35 u/h.
- Mayor acumulación previa, con 145 unidades.
- Relación salida/capacidad de 93,33 %, señal de que trabaja cerca del nivel informado.
Con estos datos, ensamble es el principal candidato a restricción, pero no está confirmado de manera definitiva. Harían falta series por turno y referencia, tiempos de ciclo, microparadas, disponibilidad, rendimiento de primera pasada, mezcla de producto, bloqueo e inanición.
Paso 6 Cuantificar el efecto del reproceso
El 5 % de reproceso significa que una parte del trabajo consume capacidad adicional antes de convertirse en producto conforme. Si las 30 u/h no lo descuentan, puede calcularse una capacidad buena preliminar:
Capacidad útil preliminar = 30 x (1 – 0,05) = 28,50 bicicletas buenas/h
Capacidad buena por turno = 28,50 x 8 = 228 bicicletas
Déficit preliminar = 280 – 228 = 52 bicicletas/turno
Este resultado es un escenario, no una certeza. Solo es válido si las 30 u/h se midieron antes de descontar el reproceso y si el reproceso equivale, de manera aproximada, a perder el 5 % de la salida buena. En la práctica se debe conocer si las piezas se reparan, cuánto tiempo adicional requieren y si regresan a ensamble o a otra operación.
Paso 7 Incorporar las paradas con prudencia
Disponibilidad del turno = (480 – 42) / 480 = 0,9125 = 91,25 %
Capacidad equivalente = 30 x 0,9125 x 0,95 = 26,006 bicicletas buenas/h
Producción estimada = 26,006 x 8 = 208,05 bicicletas/turno
La estimación integra parada y reproceso, pero únicamente es válida si ninguno estaba incluido en las 30 u/h. Si capacidad efectiva ya se calculó con el tiempo neto y la calidad observada, multiplicar nuevamente por disponibilidad y rendimiento produciría un doble descuento.
La cercanía entre la salida observada de ensamble, 28 u/h, y algunos escenarios calculados no resuelve la ambigüedad. Primero hay que documentar qué significa cada dato y sobre qué periodo se obtuvo.
Paso 8 Comparar alternativas antes de invertir
| Alternativa | Aporte esperado | Condición o riesgo | Indicadores |
| Reducir paradas y reproceso | Recupera capacidad existente con menor plazo. | Exige Pareto de causas, mantenimiento, método y control de calidad. | Disponibilidad, FPY, minutos de parada, throughput |
| Redistribuir tareas y mejorar método | Puede acercar el ciclo al tiempo permitido sin comprar. | Debe verificarse con estudio de tiempos, ergonomía y balance. | Carga por puesto, tiempo de ciclo, WIP |
| Horas extra o apoyo temporal | Atiende pedidos urgentes mientras se valida la demanda. | Fatiga, costo laboral, seguridad y calidad. | Costo/unidad, defectos, cumplimiento |
| Segunda estación | Aumenta capacidad si el déficit es estructural. | Puede sobredimensionar y trasladar la restricción a pintura. | Demanda sostenible, VAN, utilización, capacidad de pintura |
No deben compararse únicamente las unidades por hora. Una alternativa adecuada también debe evaluarse por costo total, calidad, seguridad, espacio, personal, servicios, tiempo de implementación y efecto sobre el resto del sistema.
Paso 9 Formular una decisión técnicamente sustentada
Recomendación preliminar: no autorizar todavía la compra como única solución. Primero conviene ejecutar un diagnóstico corto de ensamble, reducir los 42 minutos de parada, atacar el 5 % de reproceso y probar una redistribución de tareas. Si existen pedidos urgentes, puede emplearse apoyo temporal mientras se valida la demanda.
La inversión se justificaría cuando se cumplan simultáneamente tres condiciones: la demanda sostenible continúa superando la capacidad útil después de las mejoras; pintura y las operaciones posteriores pueden absorber el flujo adicional; y la evaluación económica demuestra que la segunda estación supera a las alternativas en valor, riesgo y plazo.
Aplicación breve de la Teoría de Restricciones
| Paso | Aplicación al caso |
| 1 Identificar | Confirmar si ensamble es la restricción con datos por periodo, producto y causa. |
| 2 Explotar | Evitar que ensamble pierda tiempo por materiales, fallas, esperas o defectos prevenibles. |
| 3 Subordinar | Liberar y programar el resto del sistema al ritmo que ensamble pueda procesar. |
| 4 Elevar | Añadir turno, apoyo o una estación cuando la mejora interna sea insuficiente. |
| 5 Reevaluar | Comprobar si pintura se convierte en la nueva restricción. |
Información que debes solicitar antes de decidir
- Definición exacta y método de cálculo de capacidad efectiva y salida real.
- Duración, frecuencia y causa de paradas, además de MTBF y MTTR cuando aplique.
- Tiempos de ciclo por tarea, operador, turno y referencia, junto con su variabilidad.
- Destino del reproceso, tiempo adicional y rendimiento de primera pasada o FPY.
- Demanda histórica, pedidos pendientes, estacionalidad, mezcla y crecimiento esperado.
- Capacidad de pintura después de cualquier mejora en ensamble.
- Costos de capacitación, mantenimiento, horas extra, espacio, personal y nueva estación.
Errores frecuentes al resolver ejercicios de capacidad
| Error | Por qué es incorrecto | Cómo corregirlo |
| Elegir inspección por su salida de 27 u/h | Salida baja no equivale a capacidad insuficiente. | Comparar capacidad, alimentación y causas de inactividad. |
| Confirmar el cuello solo por el WIP | La cola puede depender de lotes o programación. | Combinar brecha, carga, colas y comportamiento temporal. |
| Descontar pérdidas dos veces | Subestima la capacidad real. | Aclarar primero cómo se construyó cada indicador. |
| Comprar sin validar demanda | Puede crear capacidad ociosa y mover la restricción. | Probar demanda sostenible y evaluar el sistema completo. |
| Presentar un número sin unidades | Impide interpretar el resultado. | Conservar unidades en cada paso y cerrar con una lectura. |
Ejercicio breve para comprobar tu aprendizaje
Supón que, después de mejorar el método, ensamble alcanza 34 u/h y el reproceso baja a 2 %. Responde: ¿la capacidad informada ya descuenta calidad? Si no la descuenta, ¿cuál sería la capacidad buena? ¿seguiría existiendo una brecha frente a 35 u/h? ¿qué operación revisarías después?
Respuesta orientadora: si 34 u/h no descuenta calidad, la estimación sería 34 x 0,98 = 33,32 bicicletas buenas/h y la brecha sería 33,32 – 35 = -1,68 u/h. Si las 34 u/h ya son unidades buenas, no se vuelve a aplicar el 2 %. En ambos casos debe revisarse pintura porque su margen original era de solo 1 u/h.
Preguntas frecuentes
¿Cómo se calcula el ritmo requerido de producción?
Se divide la demanda del periodo entre el tiempo disponible expresado en una unidad coherente. En el caso, 280 bicicletas entre 8 horas equivalen a 35 bicicletas por hora.
¿Qué diferencia existe entre capacidad efectiva y salida real?
La capacidad efectiva estima lo que el recurso puede sostener bajo condiciones previstas; la salida real es lo que efectivamente produjo en el periodo observado.
¿Cómo se identifica un cuello de botella?
Se combinan evidencias de capacidad, carga, colas, utilización, tiempos de ciclo, paradas, calidad, bloqueo e inanición. Una sola fotografía del WIP no basta.
¿Cuándo conviene comprar otra máquina?
Cuando la demanda sostenible supera la capacidad útil después de las mejoras, el resto del proceso puede recibir el flujo adicional y la evaluación económica es favorable.
¿Por qué no se deben descontar dos veces paradas y reproceso?
Porque podrían estar incorporados en la capacidad efectiva. Aplicarlos nuevamente produciría una capacidad artificialmente baja.
Conclusión
Bicicletas Andina necesita 35 bicicletas buenas por hora. Ensamble es el principal candidato a restricción porque su capacidad efectiva es 30 u/h, presenta una brecha de -5 u/h y concentra 145 unidades de WIP. Los escenarios de 28,50 y 26,006 u/h muestran cómo podrían afectar el reproceso y las paradas, pero no deben asumirse como definitivos sin conocer la definición de la capacidad efectiva. Resolver bien el ejercicio significa calcular, interpretar, declarar supuestos y decidir con evidencia.
Continúa aprendiendo: revisa la guía general sobre capacidad productiva en oscarcaita.com y utiliza este caso como puente hacia los temas de balanceo de línea, gestión de restricciones y mejora del flujo.
Fuentes y lecturas recomendadas
Lean Enterprise Institute. (s. f.). Takt time.
Lean Enterprise Institute. (s. f.). Standardized work.
Theory of Constraints Institute. (s. f.). Five focusing steps, a process of ongoing improvement.
Puedes utilizar el contenido de este artículo utilizando esta citación:
Caita, O. (año, mes y día de la consulta). Cómo analizar y calcular la capacidad de producción en 9 pasos con 1 ejercicio resuelto. ActivaProyectos| Oscar Caita | Proyectos Rentables y Sostenibles. https://www.oscarcaita.com/calcular-la-capacidad-de-produccion/


