

Capacidad productiva: 12 fórmulas clave para medirla y cumplir la demanda
Una empresa puede tener máquinas modernas, personal experimentado y pedidos confirmados y, aun así, incumplir sus fechas de entrega. El problema suele comenzar cuando se confunde la capacidad indicada en el catálogo de un equipo con la capacidad que el sistema productivo completo puede sostener en condiciones reales.
La capacidad productiva es la cantidad máxima de bienes o servicios que un sistema puede generar durante un periodo definido, con una combinación específica de recursos y bajo condiciones de operación claramente establecidas. Por eso no basta con afirmar que una planta “produce 500 unidades”. Es necesario precisar: 500 unidades de qué producto, en cuánto tiempo, con qué mezcla, con qué recursos y bajo qué supuestos de disponibilidad, calidad y eficiencia.
Medirla correctamente permite responder una pregunta decisiva: ¿la organización puede cumplir la demanda prometida de manera confiable, segura y económicamente sostenible?
En esta guía se explican los tipos de capacidad, las fórmulas principales, la relación con la demanda, el takt time, los cuellos de botella, el OEE y la mezcla de productos. Al final se desarrolla un caso integral para convertir los cálculos en una decisión gerencial.
Respuesta rápida: para saber si una planta puede cumplir la demanda, calcule el tiempo neto disponible, determine la capacidad de cada operación, identifique la de menor capacidad, ajuste por pérdidas y calidad, y compare la capacidad efectiva del sistema con la carga requerida. La máquina más rápida no determina la salida de una línea; normalmente la determina su restricción.
Tabla de Contenidos
- Capacidad productiva: 12 fórmulas clave para medirla y cumplir la demanda
- ¿Qué es la capacidad productiva?
- ¿Por qué es importante calcularla?
- Tipos de capacidad que no deben confundirse
- ¿En qué unidades se mide la capacidad?
- Las 12 fórmulas esenciales de capacidad productiva
- 1. Tiempo disponible bruto
- 2. Tiempo disponible neto
- 3. Capacidad teórica de un recurso
- 4. Capacidad de recursos idénticos en paralelo
- 5. Tiempo de ciclo efectivo
- 6. Capacidad efectiva
- 7. Capacidad de un proceso en serie
- 8. Utilización
- 9. Eficiencia respecto de la capacidad efectiva
- 10. Takt time o ritmo requerido por la demanda
- 11. Carga total para una mezcla de productos
- 12. Relación carga/capacidad y colchón
- Takt time, tiempo de ciclo y lead time: diferencias
- Cómo calcular la capacidad de una línea
- Caso integral resuelto: ¿la planta puede aceptar el pedido?
- ¿Cómo identificar el cuello de botella?
- Capacidad, restricción y Teoría de Restricciones
- Capacidad y OEE: relacionados, pero no equivalentes
- Relación entre capacidad, inventario y tiempo de flujo
- Capacidad en empresas de servicios
- ¿Qué hacer cuando la demanda supera la capacidad?
- Estrategias de capacidad a mediano y largo plazo
- Errores frecuentes al medir capacidad
- Lista de verificación para diagnosticar su capacidad
- Conclusión
- Preguntas frecuentes sobre capacidad productiva
- ¿Cómo se calcula la capacidad productiva?
- ¿Cuál es la diferencia entre capacidad instalada y capacidad efectiva?
- ¿Cómo saber si una planta puede cumplir la demanda?
- ¿Es conveniente trabajar al 100 % de utilización?
- ¿Cómo se calcula la capacidad cuando existen varios productos?
- ¿Cuál es la diferencia entre cuello de botella y restricción?
- ¿El OEE mide la capacidad de una planta?
- Fuentes y referencias
¿Qué es la capacidad productiva?
La capacidad productiva expresa una tasa de salida: unidades por hora, toneladas por día, litros por turno, pacientes atendidos por semana o pedidos despachados por mes. También puede expresarse mediante recursos —horas-máquina, horas-persona o camas disponibles— cuando los productos o servicios son muy diferentes entre sí.
Una medición útil siempre debe incluir cuatro elementos:
- Salida: producto, familia, servicio o unidad equivalente.
- Periodo: hora, turno, día, semana, mes o año.
- Recursos: equipos, personas, instalaciones, tecnología y proveedores críticos.
- Condiciones: turnos, mezcla de productos, mantenimientos, cambios, calidad y restricciones conocidas.
La capacidad no es una propiedad aislada de una máquina. Es una característica del sistema productivo definido. Si cambia el producto, el método, el turno, la secuencia o la disponibilidad, también puede cambiar la capacidad.
¿Por qué es importante calcularla?
Una estimación confiable ayuda a:
- comprometer fechas de entrega realistas;
- programar pedidos y recursos;
- anticipar sobrecargas y ociosidad;
- localizar restricciones;
- evaluar turnos adicionales, subcontratación o inversión;
- planear mantenimiento sin comprometer el servicio;
- estimar costos unitarios y necesidades de efectivo;
- decidir si una oportunidad comercial puede atenderse;
- crecer sin deteriorar seguridad, calidad o sostenibilidad.
La subcapacidad genera retrasos, horas extra, expediciones urgentes y pérdida de clientes. La sobrecapacidad inmoviliza capital y eleva el costo fijo por unidad. Gestionar capacidad significa buscar un equilibrio entre costo, flexibilidad, riesgo y nivel de servicio.
Tipos de capacidad que no deben confundirse
| Medida | Qué representa | Uso principal | Error frecuente |
|---|---|---|---|
| Capacidad diseñada o teórica | Máximo calculado bajo condiciones ideales. | Dimensionamiento y referencia técnica. | Tratarla como producción sostenible. |
| Capacidad instalada | Potencial asociado con la infraestructura y los recursos instalados. | Evaluar activos y posibilidades de expansión. | Suponer que todo recurso instalado está siempre disponible. |
| Capacidad disponible | Potencial después de descontar tiempo no programado y paradas planificadas. | Programar turnos y mantenimiento. | Omitir descansos, reuniones, limpieza o mantenimiento. |
| Capacidad efectiva | Salida máxima razonable y sostenible bajo condiciones operativas normales. | Prometer, planear y comparar desempeño. | Ignorar mezcla, cambios, velocidad, calidad o restricciones. |
| Producción real | Salida efectivamente obtenida durante el periodo. | Control y análisis de pérdidas. | Confundir el resultado histórico con el potencial futuro. |
| Capacidad demostrada | Nivel observado de manera repetida bajo condiciones comparables. | Pronóstico operativo de corto plazo. | Extrapolar un récord excepcional. |
Los nombres pueden variar entre autores y empresas. Lo esencial es definir cada denominador antes de calcular un indicador. Si una organización llama “capacidad instalada” a lo que otra denomina “capacidad diseñada”, debe documentarlo y mantener consistencia.

¿En qué unidades se mide la capacidad?
En procesos homogéneos conviene usar unidades físicas por periodo: 120 piezas/hora, 40 toneladas/día o 600 consultas/mes. Cuando existe una mezcla amplia de productos, sumar unidades puede ser engañoso: fabricar una referencia que consume 3 minutos no equivale a fabricar otra que requiere 18.
En esos casos pueden utilizarse:
- horas estándar requeridas;
- minutos de restricción;
- unidades equivalentes;
- capacidad por familia de productos;
- valor de salida, únicamente si no oculta diferencias operativas importantes.
La regla fundamental es sencilla: numerador y denominador deben corresponder al mismo producto, periodo y unidad.
Las 12 fórmulas esenciales de capacidad productiva
A continuación puedes encontrar detalladamente cada una de las esenciales formulas de capacidad productiva, recuerda que no son todas, pero si facilitan en gran medida alguunos aspectos iniciales que se dben considerar para diagnosticar un sistema productivo en cualquier tipo de empresa.

En estas formulas las puedes ver explicadas, continua leyendo todo el contenido.
1. Tiempo disponible bruto
Es el tiempo calendario asignado antes de descontar paradas.
Donde (Nr) es el número de recursos equivalentes, (Ht) las horas por turno, (Nt) los turnos por día y (D) los días del periodo.
Ejemplo: dos máquinas, dos turnos de 8 horas y cinco días:
2. Tiempo disponible neto
Descuenta las paradas planificadas que no deben considerarse productivas.
Si de las 160 horas se destinan 12 a mantenimiento, limpieza, descansos y reuniones:
No se deben descontar dos veces las mismas pérdidas. Si el mantenimiento ya se resta del tiempo, no debe volver a incorporarse mediante otro factor equivalente.
3. Capacidad teórica de un recurso
Si una máquina dispone de 480 minutos y tarda 2 minutos por unidad:
Donde (tc) es el tiempo de ciclo ideal por unidad. Si una máquina dispone de 480 minutos y tarda 2 minutos por unidad:
4. Capacidad de recursos idénticos en paralelo
Cuando los recursos trabajan simultáneamente, tienen el mismo producto y tiempos comparables:
Tres equipos con 420 minutos netos y ciclo de 7 minutos aportan:
Si los equipos no son equivalentes, se calcula cada capacidad por separado y luego se suman las salidas compatibles.
5. Tiempo de ciclo efectivo
Los cambios de referencia o herramienta pueden distribuirse sobre el lote:
Si el ciclo de máquina es 40 segundos, cargar y descargar toma 20, y el cambio requiere 600 segundos cada 100 piezas:
Este enfoque coincide con la lógica de las hojas de capacidad utilizadas en trabajo estandarizado: incorporar ciclo, trabajo manual e intervalos de cambio para estimar la capacidad verdadera del proceso.
6. Capacidad efectiva
Si se conocen factores independientes y correctamente definidos:
Para 1.000 unidades teóricas, disponibilidad de 0,90, rendimiento de 0,95 y calidad de 0,98:
La expectativa sería aproximadamente 838 unidades buenas. Esta fórmula es útil cuando los factores se miden sobre bases compatibles. No debe aplicarse sobre una capacidad que ya descontó las mismas pérdidas.
7. Capacidad de un proceso en serie
En una ruta obligatoria, la capacidad del sistema queda limitada por la operación con menor capacidad:
Si corte puede procesar 80 unidades/hora, ensamble 52, inspección 70 y empaque 60:
8. Utilización
Compara la salida real con la capacidad diseñada. Si se produjeron 396 unidades frente a 500 teóricas:
9. Eficiencia respecto de la capacidad efectiva
Si la capacidad efectiva era 440 unidades:
Utilización y eficiencia responden preguntas diferentes. Una utilización de 79,2 % no prueba negligencia: parte de la brecha frente al diseño puede corresponder a condiciones normales ya reconocidas en la capacidad efectiva.
10. Takt time o ritmo requerido por la demanda
Donde (D_c) es la demanda del cliente en el periodo. Con 420 minutos netos y una demanda de 210 unidades:
El sistema debe completar, en promedio, una unidad cada dos minutos para seguir la demanda. El takt es un ritmo requerido, no la velocidad observada de una máquina.
11. Carga total para una mezcla de productos
Un pedido incluye 300 unidades A de 4 minutos y 200 unidades B de 7 minutos. Hay además 180 minutos de cambios:
Esta es la carga que debe compararse con el tiempo disponible del recurso crítico.
12. Relación carga/capacidad y colchón
La relación carga/capacidad permite determinar si el tiempo disponible es suficiente para ejecutar el trabajo requerido:
Si una empresa necesita 2.780 minutos para atender sus pedidos, pero dispone de 2.400 minutos:
La operación necesita el equivalente al 115,8 % del tiempo disponible. Por tanto, presenta una sobrecarga del 15,8 %:
En términos absolutos, faltan:
Esto equivale a 6 horas y 20 minutos adicionales.
12.1 Colchón de Capacidad
Por su parte, el colchón de capacidad representa el porcentaje de capacidad efectiva que queda libre después de atender la demanda:
Si la capacidad efectiva es de 1.000 unidades y la demanda es de 850:
La empresa utilizaría el 85 % de su capacidad efectiva y conservaría una reserva de 150 unidades, equivalente al 15 %. Este margen ayuda a responder ante picos de demanda, fallas, ausencias y otras fuentes de variabilidad.
No existe un colchón universalmente adecuado. Su tamaño depende de la variabilidad de la demanda, la confiabilidad del proceso, el tiempo necesario para ampliar capacidad, el costo de incumplir y el nivel de servicio prometido.
Interpretación de los resultados del Colchón de Capacidad
| Resultado | Interpretación |
|---|---|
| Menor que 100 % | Existe tiempo disponible sin cargar |
| Igual a 100 % | La carga coincide exactamente con el tiempo disponible |
| Mayor que 100 % | Existe sobrecarga; el tiempo disponible no alcanza |
Takt time, tiempo de ciclo y lead time: diferencias
| Concepto | Qué mide | Pregunta |
|---|---|---|
| Takt time | Tiempo disponible dividido entre demanda. | ¿Cada cuánto debe terminarse una unidad? |
| Tiempo de ciclo | Tiempo medido para producir una pieza o completar un proceso. | ¿Cada cuánto puede terminarse una unidad? |
| Lead time | Tiempo transcurrido desde el inicio de una solicitud hasta su terminación. | ¿Cuánto espera la orden de principio a fin? |
Si el tiempo de ciclo de la restricción es mayor que el takt, la configuración actual no puede sostener la demanda. Si el ciclo es menor, existe capacidad técnica, aunque todavía deben comprobarse disponibilidad, calidad y variabilidad.

Cómo calcular la capacidad de una línea
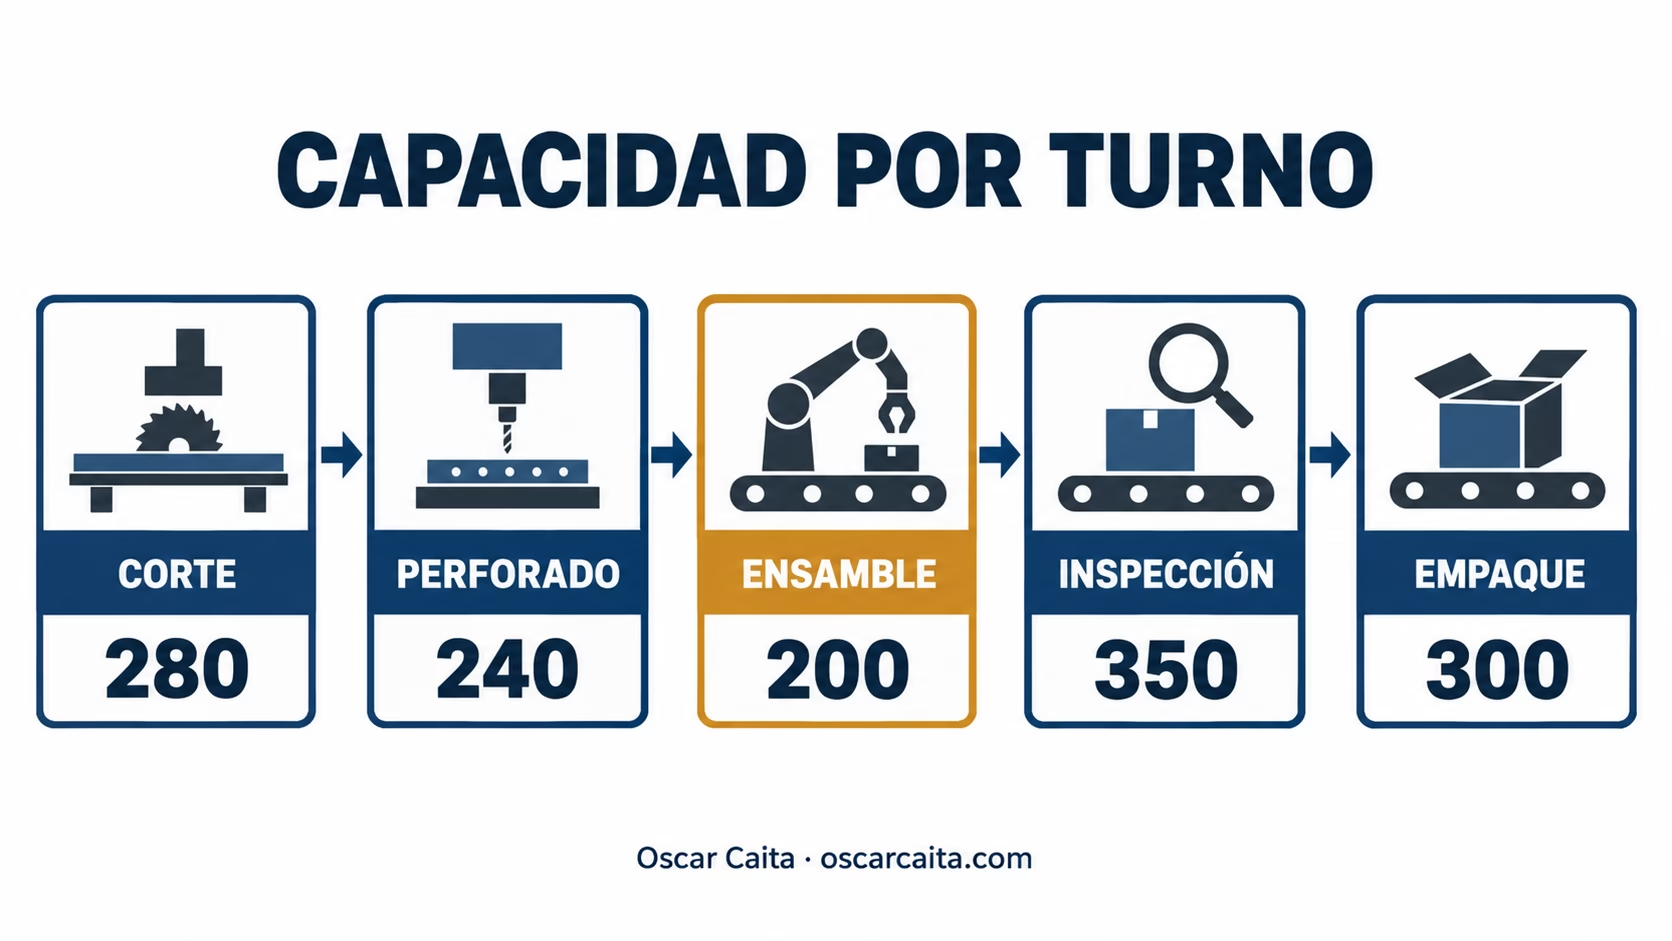
Suponga 420 minutos netos por turno y cinco operaciones:
| Operación | Ciclo efectivo (min/unidad) | Capacidad (unidades/turno) |
|---|---|---|
| Corte | 1,50 | 280 |
| Perforado | 1,75 | 240 |
| Ensamble | 2,10 | 200 |
| Inspección | 1,20 | 350 |
| Empaque | 1,40 | 300 |
La capacidad de la línea es 200 unidades por turno, no 1.370. Ensamble limita el flujo. Si la demanda es 210 unidades, el takt es 2 minutos por unidad, pero ensamble tarda 2,10; existe una brecha de 10 unidades por turno.
Antes de comprar otra máquina conviene preguntar:
- ¿cuánto tiempo pierde ensamble esperando material o información?;
- ¿pueden trasladarse elementos de trabajo a otra estación?;
- ¿se presentan reprocesos que regresan a la restricción?;
- ¿los cambios y microparadas están incluidos?;
- ¿la demanda de 210 es estable o corresponde a un pico temporal?
Sistemas de producción Push y Pull
Enfoques fundamentales para gestionar el flujo de materiales, información y productos dentro de una organización.
Caso integral resuelto: ¿la planta puede aceptar el pedido?
Una pyme fabrica dos referencias en la misma línea. Trabaja 20 días al mes, un turno diario de 8 horas. Cada turno incluye 30 minutos de descanso y 20 de limpieza. El mantenimiento planificado mensual ocupa 600 minutos.
La demanda es de 2.400 unidades A y 1.200 unidades B. Los tiempos estándar en la operación restrictiva son 2,2 min para A y 3,5 min para B. Se requieren ocho cambios de referencia de 45 minutos. La disponibilidad no planificada observada es 94 %, el rendimiento 96 % y la calidad 98 %.
Paso 1. Tiempo bruto
Paso 2. Tiempo neto programado
Paso 3. Tiempo operativo esperado
Como el mantenimiento y las paradas programadas ya fueron descontados, se aplica únicamente la disponibilidad no planificada:
Paso 4. Carga requerida
Paso 5. Comparación carga/capacidad temporal
Paso 6. Efecto de rendimiento y calidad
La brecha anterior ya demuestra que no se alcanza la demanda. Además, el rendimiento inferior al estándar y los defectos elevan el tiempo requerido para obtener unidades buenas. Una aproximación conservadora es ajustar la carga:
La brecha ajustada es cercana a 2.939 minutos, es decir, 49 horas.
Paso 7. Decisión
La empresa no debería prometer el pedido completo con la configuración actual. Primero debe validar los tiempos y proteger la restricción. Después puede combinar reducción de cambios, recuperación de pérdidas, horas adicionales o subcontratación. La compra de equipo solo se justifica si la brecha es recurrente, rentable y continúa existiendo después de mejorar el recurso crítico.
Este ejemplo también demuestra por qué no es correcto multiplicar indiscriminadamente todos los factores: antes debe verificarse qué pérdidas ya fueron incluidas en el tiempo neto, en los estándares o en la salida buena.
¿Cómo identificar el cuello de botella?
- Defina producto, periodo y ruta.
- Exprese todas las capacidades en unidades compatibles.
- Calcule la carga por recurso, incluyendo alistamientos.
- Estime la capacidad disponible y efectiva.
- Compare carga/capacidad por operación.
- Observe colas, inventario en proceso, bloqueos y esperas.
- Confirme si el recurso limita la salida total, no solo si permanece ocupado.
- Repita el análisis por turno y mezcla, porque la restricción puede desplazarse.
Una cola persistente antes de una operación es una señal, no una prueba suficiente. También puede surgir por lotes excesivos, mala liberación de órdenes, fallas posteriores o datos desactualizados.
Capacidad, restricción y Teoría de Restricciones
La Teoría de Restricciones propone gestionar el sistema alrededor del factor que limita su desempeño. En términos prácticos:
- Identificar la restricción.
- Explotarla: reducir paradas, esperas y trabajo defectuoso sin una inversión mayor.
- Subordinar: sincronizar las demás operaciones con el ritmo de la restricción.
- Elevarla: añadir capacidad cuando las mejoras anteriores no sean suficientes.
- Volver a evaluar: al superar una restricción, otra parte del sistema puede convertirse en el nuevo límite.
Esto explica una idea central del libro » La meta«: elevar eficiencias locales no garantiza mayor throughput. Si una máquina no restrictiva produce más rápido y alimenta una cola, aumentan el inventario y el espacio ocupado, pero no necesariamente las ventas ni la salida del sistema.
Capacidad y OEE: relacionados, pero no equivalentes
La efectividad global del equipo se expresa como:
- Disponibilidad: compara el tiempo operativo con el tiempo planificado para producir.
- Rendimiento: compara la velocidad real con la velocidad ideal durante el funcionamiento.
- Calidad: compara unidades buenas con unidades totales.
El OEE ayuda a diagnosticar pérdidas de un activo, mientras que el análisis de capacidad determina si el sistema puede cubrir una carga. Una máquina puede tener un OEE alto y no ser la restricción. También es posible tener buen OEE en equipos individuales y bajo desempeño global por desbalance, falta de materiales o mala programación.
Por eso no deben usarse como sinónimos OEE, utilización y eficiencia. Tampoco conviene aplicar un “OEE de clase mundial” como meta universal sin considerar tecnología, producto, riesgo y contexto.
Relación entre capacidad, inventario y tiempo de flujo
La Ley de Little relaciona inventario en proceso, tasa de salida y tiempo de flujo:
Si el sistema termina 20 unidades por hora y cada unidad permanece cinco horas dentro del proceso:
Si una operación anterior produce más de lo que la restricción puede procesar, el inventario en proceso aumenta. A igual throughput, mayor WIP suele significar mayor tiempo de permanencia. Por tanto, “mantener todas las máquinas ocupadas” puede deteriorar el flujo y la entrega.
Capacidad en empresas de servicios
Los mismos principios se aplican a servicios, aunque la unidad y la variabilidad cambian:
- una clínica puede medir consultas por jornada o minutos de especialista;
- un restaurante, comensales por franja y capacidad de cocina;
- un centro de atención, contactos por hora y disponibilidad de agentes;
- un taller, horas técnicas por semana;
- una universidad, cupos, aulas, docentes y franjas;
- una empresa de transporte, pasajeros o toneladas-kilómetro.
En los servicios, la capacidad no utilizada suele ser perecedera: una cita vacía hoy no puede almacenarse para mañana. Además, el cliente participa en el proceso y altera los tiempos. Por eso son relevantes las reservas, prioridades, habilidades múltiples, gestión de filas y capacidad flexible.
¿Qué hacer cuando la demanda supera la capacidad?
Conviene escalar las decisiones desde las menos costosas y reversibles:
- comprobar datos, unidades y supuestos;
- eliminar esperas de material, información, aprobación o personal en la restricción;
- reducir fallas y mantenimiento correctivo;
- disminuir alistamientos mediante técnicas como SMED;
- prevenir defectos antes del recurso crítico;
- redistribuir elementos de trabajo y balancear;
- modificar secuencias, lotes o mezcla;
- agregar horas extra o un turno temporal;
- formar personal polivalente;
- subcontratar parte de la carga;
- negociar fechas o segmentar pedidos;
- invertir en equipo o tecnología cuando la brecha sea estructural.

Estrategias de capacidad a mediano y largo plazo
| Estrategia | Decisión | Ventaja | Riesgo |
|---|---|---|---|
| Anticipada | Aumentar capacidad antes del crecimiento esperado. | Respuesta rápida y posibilidad de captar mercado. | Capacidad ociosa si la demanda no llega. |
| Reactiva | Expandir después de confirmar que la demanda excede la capacidad. | Menor riesgo de sobreinversión. | Pérdida de ventas y deterioro del servicio durante la espera. |
| Gradual o de seguimiento | Agregar capacidad en incrementos. | Equilibra riesgo y respuesta. | Puede resultar insuficiente ante saltos bruscos de demanda. |
La elección depende del plazo de instalación, la incertidumbre, el costo de faltantes, la reversibilidad y la posición competitiva.
Errores frecuentes al medir capacidad
- usar la velocidad de catálogo como capacidad sostenible;
- sumar capacidades de operaciones en serie;
- combinar unidades o periodos diferentes;
- ignorar descansos, mantenimientos, cambios y limpieza;
- contar piezas defectuosas como salida útil;
- descontar dos veces la misma pérdida;
- suponer que el promedio representa días de alta variabilidad;
- declarar una restricción por una observación aislada;
- considerar siempre deseable operar al 100 %;
- confundir ocupación con productividad;
- usar producción histórica sin considerar cambios de mezcla;
- comprar equipo antes de medir la carga del recurso crítico.
Lista de verificación para diagnosticar su capacidad
Antes de asumir un nuevo compromiso, responda:
- ¿Cuál es la unidad de salida y el periodo?
- ¿Qué demanda debe atenderse y con qué nivel de servicio?
- ¿Cuál es la mezcla y qué ruta sigue cada referencia?
- ¿Cuánto tiempo bruto y neto existe?
- ¿Qué paradas ya fueron descontadas?
- ¿Cuáles son los tiempos de ciclo y alistamiento vigentes?
- ¿Qué rendimiento y calidad se obtienen realmente?
- ¿Cuál es la carga por recurso?
- ¿Dónde está la restricción y es estable?
- ¿Qué colchón exige la variabilidad?
- ¿La brecha es temporal o estructural?
- ¿Qué alternativa mejora el sistema completo con menor riesgo y costo total?
Conclusión
Gestionar la capacidad productiva no consiste en llenar todas las máquinas de trabajo ni en perseguir porcentajes aislados. Consiste en traducir la demanda a carga, calcular el tiempo realmente disponible, encontrar el recurso que limita el flujo y decidir cómo cerrar la brecha sin sacrificar seguridad, calidad, personas o rentabilidad.
Una medición rigurosa distingue lo ideal de lo sostenible, documenta sus supuestos y reconoce la variabilidad. Solo entonces la empresa puede decidir con fundamento si debe mejorar, reprogramar, ampliar turnos, subcontratar o invertir.
¿Su empresa tiene retrasos, exceso de inventario o dudas antes de aceptar nuevos pedidos? Un diagnóstico de capacidad permite identificar la restricción real, cuantificar la brecha y priorizar mejoras antes de comprometer capital. Converse con Oscar Caita sobre una asesoría o diagnóstico empresarial.
Preguntas frecuentes sobre capacidad productiva
¿Cómo se calcula la capacidad productiva?
En un proceso simple se divide el tiempo disponible entre el tiempo de ciclo. En un sistema real deben incorporarse paradas, cambios, rendimiento, calidad, mezcla y restricciones. La capacidad de una línea en serie corresponde a la menor capacidad entre sus operaciones obligatorias.
¿Cuál es la diferencia entre capacidad instalada y capacidad efectiva?
La instalada refleja el potencial de los recursos existentes. La efectiva representa la salida razonablemente sostenible después de considerar las condiciones normales de operación. La empresa no debería comprometer pedidos recurrentes basándose únicamente en la capacidad instalada.
¿Cómo saber si una planta puede cumplir la demanda?
Calcule la carga requerida por cada operación y compárela con su capacidad efectiva para el mismo periodo. Si la relación carga/capacidad de algún recurso supera el 100 %, la configuración no puede cubrir la demanda sin una intervención.
¿Es conveniente trabajar al 100 % de utilización?
No siempre. Una utilización permanentemente extrema puede eliminar el margen para absorber variabilidad, mantenimiento o urgencias. El nivel adecuado depende del tipo de proceso, la incertidumbre y el nivel de servicio esperado.
¿Cómo se calcula la capacidad cuando existen varios productos?
Se convierte la demanda de cada referencia en tiempo requerido: cantidad por tiempo estándar. Luego se agregan alistamientos y se compara la carga total con el tiempo disponible del recurso correspondiente.
¿Cuál es la diferencia entre cuello de botella y restricción?
Un cuello de botella es un recurso cuya capacidad resulta insuficiente frente a la carga. La restricción es el factor que limita el desempeño global y también puede ser una política, el mercado, un proveedor o una habilidad. No todo recurso ocupado es la restricción del sistema.
¿El OEE mide la capacidad de una planta?
No por sí solo. El OEE cuantifica pérdidas de disponibilidad, rendimiento y calidad de un equipo o conjunto definido. Para saber si se cumple la demanda también deben evaluarse carga, mezcla, rutas, recursos compartidos, cuellos de botella y tiempo disponible.
Fuentes y referencias
- Goldratt, E. M., y Cox, J. (2014). La meta: un proceso de mejora continua (3.ª ed.). Granica.
- Heizer, J., Render, B., y Munson, C. (2020). Operations management: Sustainability and supply chain management (13th ed.). Pearson.
- Lean Enterprise Institute. (s. f.). Cycle time. https://www.lean.org/lexicon-terms/cycle-time/
- Lean Enterprise Institute. (s. f.). Standardized work. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. (s. f.). Takt time. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. (s. f.). Value-stream mapping. https://www.lean.org/lexicon-terms/value-stream-mapping/
- Slack, N., y Brandon-Jones, A. (2022). Operations management (10th ed.). Pearson.
- Stevenson, W. J. (2021). Operations management (14th ed.). McGraw-Hill.
Puedes utilizar el contenido de este artículo utilizando esta citación:
Caita, O. (año, mes y día de la consulta). Capacidad productiva: cómo saber si una planta puede cumplir la demanda. ActivaProyectos| Oscar Caita | Proyectos Rentables y Sostenibles. https://www.oscarcaita.com/capacidad-productiva-como-medirla-y-cumplir-la-demanda/


